


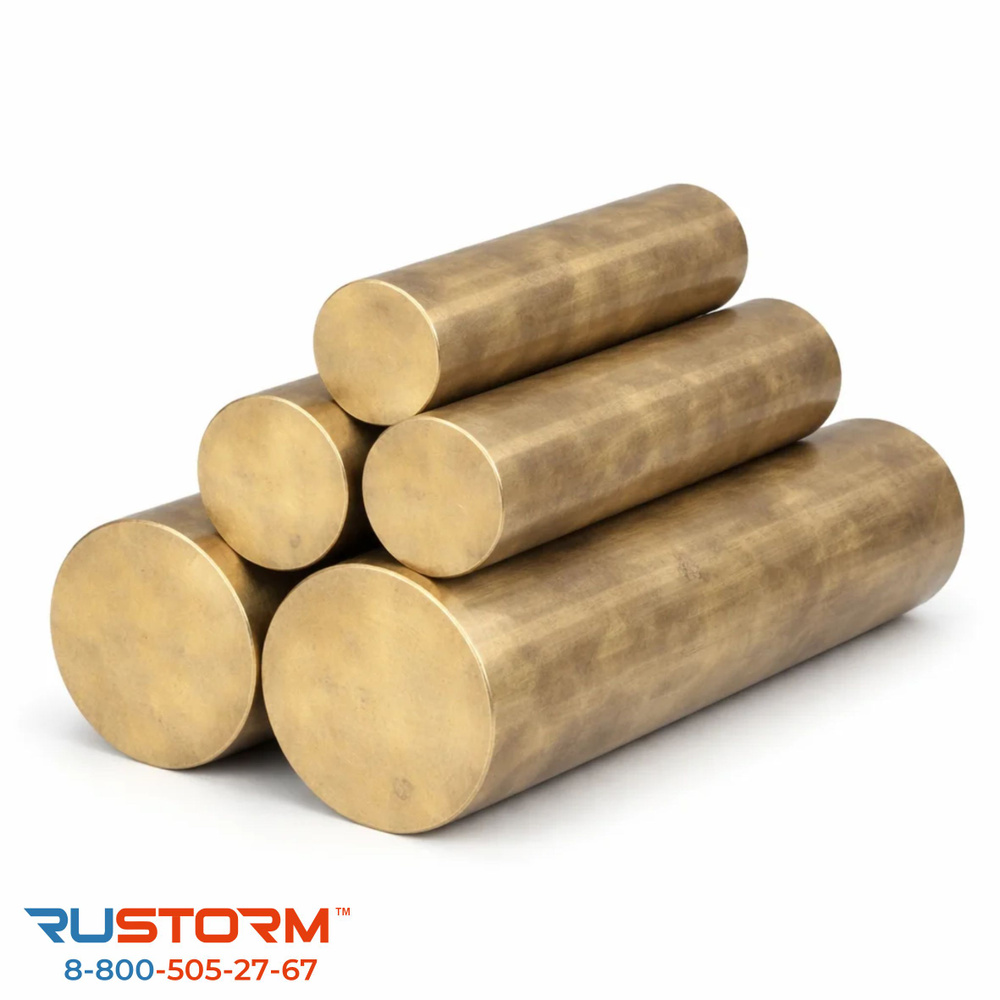
Круг бронзовый 90х50 мм БрАЖ9-4 заготовка (пруток, стержень)
25 951 ₽
Магазин
Подписаться
RUSTORM
Перейти
4.9
Чат
Заказы
165 K
О магазине
Часто задаваемые вопросы
Другие предложения от продавцов на Ozon Россия
Описание

Круг бронзовый БрАЖ9-4Бронза БрАЖ9-4 — это безоловянный деформируемый сплав меди с добавлением алюминия (около 9%) и железа (около 4%). Остальные компоненты — медь (примерно 80–84%) и незначительные примеси марганца, кремния и других элементов. Сплав регламентирован ГОСТ 18175-78.
Фактическая длина заготовок строго не меньше указанных в описании. Может быть больше (отрезаем с запасом).
Фактическая длина заготовок строго не меньше указанных в описании. Может быть больше (отрезаем с запасом).

Характеристики
Механические свойства:
Предел прочности (σв): ориентировочно 550–800 МПа в зависимости от диаметра и способа изготовления (тянутый/прессованный). Точные значения задаются паспортом партии по ГОСТ 1628-2019.
Твёрдость по Бринеллю (HB): порядка 150–220 HB.
Относительное удлинение при разрыве: 8–15%.
Ударная вязкость (KCU): около 0,8–1,0 МДж/м².
Физические свойства:
Плотность: около 7,5–7,8 г/см³.
Температура плавления: 950–1000°C.
Модуль упругости первого рода: 1,16·10⁵ МПа.
Коэффициент теплопроводности: 58 Вт/(м·град).
Удельное электросопротивление: 120·10⁹ Ом·м.
Температурный диапазон эксплуатации: обычно от −60 до +300 °C при длительной работе. Кратковременно возможны более высокие температуры при обеспеченном теплоотводе и смазке.
Коррозионная стойкость: высокая в атмосферных условиях, пресной и морской воде, растворах многих солей и органических кислотах. Уступает оловянным бронзам в горячем паре, но превосходит их по прочности.
Термостойкость: сохраняет прочность при повышенных температурах (до 300–400 °C), что выгодно отличает её от латуней, которые быстро разупрочняются.
Обработка
Обработка резанием: удовлетворительная, но требует острых резцов с положительной геометрией. Рекомендуется использовать твёрдые сплавы и применять охлаждающие жидкости (СОЖ). Скорость резания — средняя.
Литьё: сплав обладает достаточной жидкотекучестью для получения качественных отливок средней сложности. Однако он склонен к образованию усадочной пористости и окислению, поэтому литьё требует тщательного контроля технологии и применения модификаторов.
Сварка: ограниченная. Возможна аргонодуговая (TIG) и ручная дуговая сварка покрытыми электродами, специально предназначенными для алюминиевых бронз. Обязателен предварительный подогрев до 200–300 °C и последующий медленный отжиг для снятия напряжений.
Обработка давлением: отлично поддаётся горячей обработке давлением (ковка, штамповка) в интервале температур 750–850°C.
Термообработка: возможны режимы упрочнения по технологическому процессу для оптимизации прочности и пластичности деталей. Термическое закаливание при 900–950 °C с последующим понижением до 200–300 °C способствует повышению пластичности и твёрдости материала.
Пайка: возможна, но требует соответствующих припоев и флюсов. Поверхность должна быть тщательно очищена.
Комплектация
Бронзовый круг (пруток), 1шт
#бронзовый_пруток
#бронзовый_круг
#сплав_браж9_4
#бронза_браж9_4
#бронзовый_стержень
- Артикул
- 1258104608
- Тип
- Металлопрокатное изделие
- Тип металлопрокатного изделия
- Круг металлический
- Единиц в одном товаре
- 1
- Длина, мм
- 50
- Диаметр, мм
- 90
- Форма проката
- Круг
- Материал
- Бронза
- Марка стали
- БрАЖ9-4
- Поверхность
- Гладкая
- Цвет
- Бронза
- Партномер
- 102082
- Гарантия
- 1 год
- Страна-изготовитель
- Россия
- Документы качества:
- Товар не подлежит обязательной сертификации
Подборки товаров в категории Металлические профили и трубы
Отзывы о товаре
8
Круг бронзовый 90х50 мм БрАЖ9-4 заготовка (пруток, стержень)
Показать сначала:
новые и полезные
с высокой оценкой
5 / 5
Рейтинг формируется на основе актуальных отзывов
5 звёзд
6
4 звезды
2
3 звезды
0
2 звезды
0
1 звезда
0
Как правильно задавать вопросы?
Будьте вежливы и спрашивайте о товаре, на карточке которого вы находитесь
Если вы обнаружили ошибку в описанием товара, воспользуйтесь функцией
Как отвечать на вопросы?
Отвечать на вопросы могут клиенты, купившие товар, и официальные представители.
Выбрать «Лучший ответ» может только автор вопроса, если именно этот ответ ему помог.